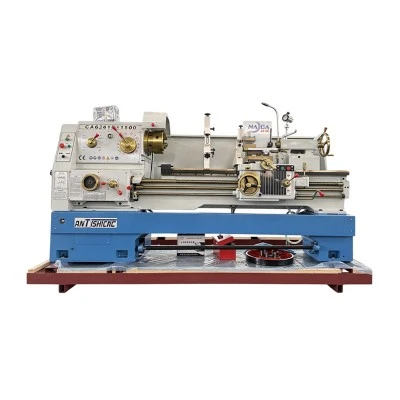





Geleneksel bir torna tezgahındaki kesici takımın boşluk açısı, işleme operasyonlarının performansını ve kalitesini önemli ölçüde etkileyen kritik bir parametredir. Geleneksel Torna Tezgahlarının tedarikçisi olarak bu konsepti anlamak hem bizim hem de müşterilerimiz için çok önemlidir. Bu blogda boşluk açısının ne olduğunu, önemini ve işleme sürecini nasıl etkilediğini ele alacağız.
Açıklık Açısı Nedir?
Geleneksel bir torna tezgahındaki kesici takımın boşluk açısı, kesici takımın yan tarafı ile iş parçası yüzeyi arasındaki açıdır. Kesme kenarına dik olan ortogonal düzlemde ölçülür. Bu açı çok önemlidir çünkü takımın yan tarafının iş parçasına sürtünmesini önler, bu da aşırı ısı oluşumuna, takımın aşınmasına ve kötü yüzey kalitesine neden olabilir.
İki ana boşluk açısı türü vardır: birincil boşluk açısı ve ikincil boşluk açısı. Birincil boşluk açısı, takımın birincil yan tarafı ile iş parçası yüzeyi arasındaki açıdır. Sürtünmeye karşı ilk savunma hattıdır ve genellikle ikincil boşluk açısından daha büyüktür. İkincil boşluk açısı, birincil kanadın arkasında bulunur ve aletin iş parçasına sürtünmesini önlemek için ek boşluk sağlar.
Açıklık Açısının Önemi
Boşluk açısı, çeşitli nedenlerden dolayı işleme prosesinde hayati bir rol oynar. İlk olarak takım ile iş parçası arasındaki sürtünmeyi azaltır. Boşluk açısı çok küçük olduğunda aletin yan tarafı iş parçasına sürtünerek ısı üretir ve aletin aşınma oranını artırır. Bu, takımın zamanından önce arızalanmasına ve kötü yüzey kalitesine neden olabilir. Öte yandan, boşluk açısı çok büyük olduğunda takım zayıflayabilir ve talaşlanmaya yatkın hale gelebilir. Bu nedenle doğru dengeyi bulmak çok önemlidir.
İkinci olarak boşluk açısı kesme kuvvetini etkiler. Uygun bir boşluk açısı kesme kuvvetinin azaltılmasına yardımcı olur ve bu da torna tezgahının güç tüketimini azaltır. Bu sadece enerji tasarrufu sağlamakla kalmaz, aynı zamanda makinenin ömrünü de uzatır. Ek olarak, daha düşük bir kesme kuvveti, takımın ve iş parçasının sapmasını azalttığı için işleme prosesinin doğruluğunu artırabilir.
Son olarak boşluk açısı, işlenmiş parçanın yüzey kalitesini etkiler. İyi tasarlanmış bir boşluk açısı, aletin iş parçasını düzgün bir şekilde kesmesini ve pürüzsüz ve doğru bir yüzey bırakmasını sağlar. Bu, özellikle havacılık ve otomotiv endüstrileri gibi yüksek kaliteli yüzey işleminin gerekli olduğu uygulamalarda önemlidir.

Açıklık Açısını Etkileyen Faktörler
Geleneksel bir tornadaki kesici takımın optimum boşluk açısını çeşitli faktörler etkileyebilir. Bunlar, işlenen malzemenin türünü, kesme hızını, ilerleme hızını ve takım geometrisini içerir.
İşlenen malzemenin türü en önemli faktörlerden biridir. Farklı malzemelerin sertlik, tokluk ve süneklik gibi kesme işlemini etkileyebilecek farklı özellikleri vardır. Örneğin sert bir malzemeyi işlerken, takımın iş parçasına sürtünmesini önlemek için daha büyük bir boşluk açısı gerekebilir. Öte yandan, yumuşak bir malzemeyi işlerken daha küçük bir boşluk açısı yeterli olabilir.
Kesme hızı ve ilerleme hızı da boşluk açısının belirlenmesinde rol oynar. Daha yüksek bir kesme hızı ve ilerleme oranı daha fazla ısı üretebilir ve takımın aşınma oranını artırabilir. Bu nedenle sürtünmeyi azaltmak ve aletin arızalanmasını önlemek için daha büyük bir boşluk açısına ihtiyaç duyulabilir.
Talaş açısı ve kesme kenarı yarıçapı da dahil olmak üzere takım geometrisi de boşluk açısını etkileyebilir. Pozitif talaş açısı kesme kuvvetini azaltabilir ve talaş akışını iyileştirebilir ancak sürtünmeyi önlemek için daha büyük bir boşluk açısı da gerektirebilir. Benzer şekilde, daha küçük bir kesme kenarı yarıçapı yüzey kalitesini iyileştirebilir ancak aynı zamanda kesme kuvvetini de artırabilir ve daha büyük bir boşluk açısı gerektirebilir.
Doğru Açıklık Açısının Seçilmesi
Geleneksel bir torna tezgahında bir kesici takım için doğru boşluk açısının seçilmesi, yukarıda belirtilen faktörlerin dikkatli bir şekilde değerlendirilmesini gerektirir. Genel olarak boşluk açısı sürtünmeyi önleyecek kadar büyük, ancak aletin gücünü koruyacak kadar da küçük olmalıdır.
Optimum boşluk açısını belirlemenin bir yolu alet üreticisinin tavsiyelerine başvurmaktır. Takım üreticileri sıklıkla farklı malzemeler ve işleme koşulları için önerilen boşluk açısına ilişkin kılavuzlar sağlar. Bu yönergeler doğru boşluk açısını seçmek için değerli bir kaynak olabilir.
Diğer bir yaklaşım ise deneme yanılma testleri yapmaktır. Örnek bir iş parçası üzerinde farklı boşluk açılarını test ederek takım ömrü, yüzey kalitesi ve kesme kuvvetinin en iyi kombinasyonunu sağlayan açıyı belirleyebilirsiniz. Bu yöntem biraz zaman ve çaba gerektirebilir ancak özel uygulamanız için en uygun boşluk açısını bulmada çok etkili olabilir.
Geleneksel Torna Tezgahlarımız ve Boşluk Açısı
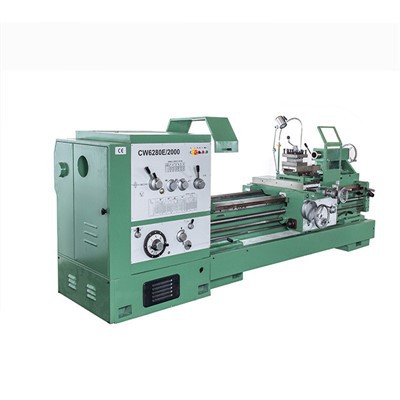
Geleneksel Torna Tezgahlarının tedarikçisi olarak işleme sürecinde boşluk açısının önemini anlıyoruz. Tornalarımız, kesme takımı üzerinde hassas kontrol sağlayacak ve boşluk açısının doğru şekilde ayarlanmasına olanak sağlayacak şekilde tasarlanmıştır. Bir dizi ürün sunuyoruzAğır Hizmet Tipi Metal Torna,Ekstra Ağır Torna Tezgahı, VeBüyük Torna Makinasıçeşitli işleme uygulamaları için uygundur.
Torna tezgahlarımız boşluk açısını ayarlamayı kolaylaştıran gelişmiş özellikler ve teknolojilerle donatılmıştır. Örneğin torna tezgahlarımızda boşluk açısını hassas bir şekilde ölçmenize ve ayarlamanıza olanak tanıyan bir dijital okuma sistemi bulunabilir. Ek olarak, torna tezgahlarımız, kesme takımının işleme süreci boyunca doğru boşluk açısını korumasını sağlayacak şekilde istikrarlı ve güvenilir performans sağlayacak şekilde tasarlanmıştır.
Çözüm
Geleneksel bir torna tezgahındaki kesici takımın boşluk açısı, işleme operasyonlarının performansını ve kalitesini etkileyen kritik bir parametredir. Boşluk açısının ne olduğunu, önemini ve doğru açının nasıl seçileceğini anlayarak işleme sürecinizin verimliliğini ve doğruluğunu artırabilirsiniz. Geleneksel Torna Tezgahlarının tedarikçisi olarak, müşterilerimize özel ihtiyaçlarını karşılamak üzere tasarlanmış yüksek kaliteli torna tezgahları sağlamaya kendimizi adadık. Tornalarımız hakkında daha fazla bilgi edinmek istiyorsanız veya boşluk açısıyla ilgili sorularınız varsa lütfen bizimle iletişime geçmekten çekinmeyin. İşleme hedeflerinize ulaşmak için sizinle birlikte çalışmayı sabırsızlıkla bekliyoruz.
Referanslar
- Metal Kesme Prensipleri, Peter Oxley
- İmalat Mühendisliği ve Teknolojisi, Yazan: Serope Kalpakjian ve Steven Schmid