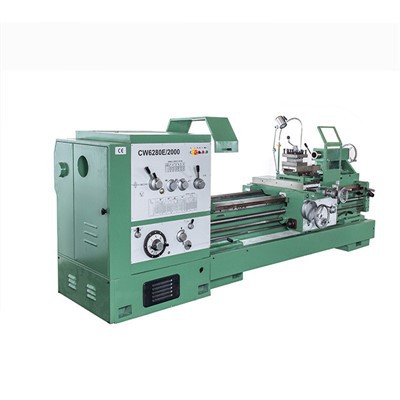
Eğer bir Fanuc CNC torna tezgahını çalıştırmak için zaman harcadıysanız, bir iş parçasının eşmerkezliliğinin bozulmasının ne kadar sinir bozucu olduğunu bilirsiniz. Yanlış bir kurulum, küçük bir yanlış kalibrasyon veya hatta aşınmış bir mandren ile karşı karşıya kalırsanız, uymayan, reddedilen veya zaman ve paraya mal olan parçalarla baş başa kalırsınız. 12 yılı aşkın süredir CNC torna tezgahı oyunundayım ve bu sorunları çözmek için doğrudan mağazalarla çalışıyorum ve eşmerkezlilik sorunlarının nadiren makinenin kendisinden kaynaklandığını ilk elden gördüm; bunlar kurulum, çalıştırma ve bakımdaki küçük, gözden kaçırılması kolay adımlardan kaynaklanıyor. Fanuc CNC torna tezgahları tedarik eden biri olarak, iş parçalarınızın her seferinde mükemmel şekilde eşmerkezli kalmasını sağlamak için bu pratik, tüylenmeyen kılavuzu bir araya getirdim.
Öncelikle bir şeyi açıklığa kavuşturalım: Eşmerkezlilik tahmin etmekle ilgili değil, süreçle ilgilidir. Pek çok yeni operatör, temelleri tekrar kontrol etmeden doğrudan döngü başlangıcına atlıyor ve hataların meydana geldiği yer burası. İş parçası tutmayla başlayalım çünkü mağazaların berbat olduğunu gördüğüm en büyük faktör bu. Aynanız iş parçanız ile makine arasındaki bağlantı noktasıdır, dolayısıyla doğru şekilde oturmuyorsa başka hiçbir şeyin önemi yoktur. Müşterilerimin beni gece saat 2'de panikleyerek aradıklarını gördüm çünkü 50 kötü parçayı çalıştırdılar ve bunun eşit şekilde sıkılmamış bir aynaya kadar izini sürdüler. Fanuc torna tezgahında bir parçayı ayarlarken ayna anahtarını durana kadar hemen çekmeyin. Her zaman "belirtilen tork" yöntemini kullanıyorum ve tüm müşterilerime istisnasız bir şekilde makinelerinin yakınında bir tork anahtarı bulundurmalarını söylüyorum. Özellikle üç çeneli aynalar için, her bir çeneyi çapraz düzende, aynanın önerilen torkunun %80'ine kadar kademeli olarak sıkmanız, ardından %100'e kadar ikinci bir geçiş yapmanız gerekir. Bu, siz sıkarken çenelerin kaymasını önler, bu da eşmerkezliliği her şeyden daha hızlı ortadan kaldırır.
Bekleyin; daha büyük parçalar veya düzensiz şekilli parçalar çalıştırıyorsanız standart üç çeneli kesme makinesi kesmeyebilir. İşte o zaman dört çeneli veya pensli ayna en iyi seçeneğinizdir, ancak o zaman bile bu kısmı doğru yapmalısınız. Operatörlere her zaman bunun için bir kadranlı gösterge kullanmasını öğretirim; programlamaya başlamadan önce parçanın dış çapındaki salgıyı kontrol etmek istersiniz. Çoğu Fanuc kumandası, çene ofsetlerini anında ayarlamak için basit bir işleve sahiptir, böylece çeneleri bir düzine kez manuel olarak gevşetip yeniden sıkmanıza gerek kalmaz. Mağazaların 10 dakika kazanmak için bu adımı atladığını ve sonunda kötü parçaları onarmak için bir saat harcadıklarını gördüm. Buna değmez.
Sırada makine kurulumu ve kalibrasyon var; bu sadece servis teknisyenleri için değil, tamam mı? Aşağıdaki gibi birinci sınıf bir Fanuc CNC torna tezgahı satın almış olsanız bileDüz Yataklı CNC Torna MakinesiMakinenizin düzgün çalışmasını sağlamak için düzenli kontrollere ihtiyacı olduğunu temin ederim. Burada en sık yapılan hata makinenin hizasının göz ardı edilmesidir. Zamanla yollar, iş mili ve taret biraz kayabilir ve bu, özellikle uzun parçalarda eşmerkezliliğin kötü olmasına neden olur. Her 500 çalışma saatinde bir hızlı hizalama kontrolü yapmanızı öneririm. Laboratuar düzeyinde devasa bir alete ihtiyacınız yok; yalnızca hassas bir çubuk, kadranlı gösterge ve düz kenar. Çubuğu Z ekseni boyunca çalıştırın ve herhangi bir salgı olup olmadığını kontrol edin; 0,001 inçten fazlaysa servis teknisyeninizi arayın. Fanuc makineleri hizalamayı koruyacak şekilde üretilmiştir, ancak dayanıklı değildirler; özellikle de ağır parçaların bulunduğu yoğun bir atölyede çalışıyorlarsa.
İş mili salgısı insanların gözden kaçırdığı bir diğer büyük sorundur. Mil, iş parçasını döndüren şeydir; dolayısıyla sallanıyorsa, parçanız daha alete dokunmadan yuvarlaklığını kaybeder. İş mili salgısını kontrol etmek için aynaya bir test çubuğu takın, yavaşça döndürün ve çubuğun ucunu ölçmek için bir kadranlı gösterge kullanın. Salgı 0,0005 inçten fazlaysa bu bir sorundur. Bazen bu sadece kirli bir fener mili konikliğidir; temiz, tüy bırakmayan bir bez alın (kağıt havlu yok, tüy bırakıyorlar!) ve koniği ve test çubuğunun arkasını silin. Sadece bunu yaparak pek çok "kötü iş mili" çağrısını düzelttim. Hala kapalıysa, iş mili yatağı ön yükünü ayarlamanız gerekebilir; bu, Fanuc kontrolünün teşhis ekranlarıyla yapabileceğiniz bir şeydir; tüm cihazı sökmeye gerek yoktur.
Sırada programlama ve takım kurulumu geliyor ve pek çok operatörün burada da işin kolayına kaçtığını görüyorum. Aletleri dokundururken, üretim için kullanacağınız iş parçası bağlama düzeneğinin aynısını kullandığınızdan emin olun. Durun, bu çok açık görünüyor, ancak kaç kişinin iş parçası çıkarılmış halde veya farklı bir ayna basıncıyla takımlara dokunduğuna şaşıracaksınız. Aynanızın basıncı üretim için 1000 PSI ise, 500 PSI ile temas etmeyin; iş parçası konumundaki bu küçük fark eşmerkezliliği ortadan kaldıracaktır. Ayrıca alet aşınmasına da dikkat edin. Yeni bir kesici uç bile 10 veya 20 parçadan sonra biraz aşınır ve bu da takım ucunu bir inçin binde biri kadar kaydırabilir, bu da uzun parçalar anlamına gelir. Fanuc kontrollerinde takım aşınma dengeleme fonksiyonları bulunur, böylece bunu çalışmalar arasında hızlı bir şekilde ayarlayabilirsiniz. Müşterilerim için bir kural belirledim: Her 50 parçadan sonra takım aşınmasını kontrol edin ve her 100 parçada bir tam takım ofseti kontrolü yapın. Bu, bir sürü kötü parçayı yeniden işlemekten çok daha kolay.
Bekle, Fanuc torna tezgahınızda kanal açma veya delme gibi herhangi bir frezeleme işlemi yapıyorsanız ve hem tornalanmış hem de frezelenmiş özelliklerin eşmerkezli olmasına ihtiyacınız varsa, standart bir torna tezgahı yeterli olmayabilir. İşte o zaman birTorna Değirmen Merkezi Makinasıkullanışlı oluyor. Bu makineler tornalama ve frezeleme eksenlerini senkronize edecek şekilde üretilmiştir, böylece çok işlemli parçalarda eşmerkezlilik sorunlarının 1 numaralı nedeni olan parçayı yeniden sabitlemenize gerek kalmaz. Geçen yıl otomotiv motor valflerini standart bir yatay torna tezgahında çalıştıran bir müşterim vardı ve uçları frezelemek için parçayı çevirmek zorunda kaldıkları için 0,003 inçlik eşmerkezlilik hatası alıyorlardı. Tornalı freze merkezine geçtiler ve bunu kendi spesifikasyonlarının 0,0008 inç altına düşürdüler ve parça partisi başına iki saat tasarruf ettiler. Elbette yatırımı değerli kılan türden bir kazanç bu.


Ayrıca parça malzemesi ve tuhaf şekillere yönelik fikstürler hakkında da konuşalım. Kama yuvası olan bir şaft gibi asimetrik bir parçayı çalıştırıyorsanız, onu öylece üç çeneye atıp gidemezsiniz. O parça için özel olarak işlediğiniz yumuşak çeneleri kullanın. Yumuşak çenelerin iş parçasının dış çapına uyacak şekilde işlenmesi mükemmel uyum, boşluk olmaması ve kayma olmaması anlamına gelir. Müşterilerime daima yumuşak çeneleri torna tezgahında işlemeyi ve çeneler aynaya monte edilmesini öğretiyorum. Bu şekilde çenenin iç çapının makinenin iş mili ile mükemmel şekilde eş merkezli olduğundan emin olursunuz. Fazladan 10 dakika sürer ancak fikstürle ilgili eşmerkezlilik hatalarının %90'ını ortadan kaldırır. Mağazaların özel parçalar için jenerik sert çeneler kullandığını kaç kez gördüğümü ve parçalarının neden merkezden uzakta olduğunu merak ettiğimi size anlatamam.
Çoğu zaman gözden kaçırılan bir diğer şey ise parça hazırlığıdır. Kullandığınız ham iş parçasının kendisinin eşmerkezli olduğundan emin olun. Çubuk stoğunu çeviriyorsanız aynaya yerleştirmeden önce dış çap salgısını kontrol edin. Bükülmüş veya OD üzerinde büyük bir noktaya sahip olan bir çubuk, kurulumunuz ne kadar iyi olursa olsun asla eşmerkezli olmayacaktır. Yeni müşterilere verdiğim her alet kutusunda taşınabilir bir ibreli gösterge bulunduruyorum ve onlara kurulumdan önce her çubuk stoğunu kontrol etmelerini söylüyorum. 0,002 inçten fazla salgı varsa bunu başka bir çubukla değiştirin. Bu küçük bir adımdır, ancak daha sonra büyük hayal kırıklıklarından kurtarır.
Bekle, peki ya uzun, ince parçaları çalıştırırken? Bunlar yanıltıcıdır çünkü kesme kuvveti altında esnerler, bu da eşmerkezliliği ortadan kaldırır. Çaplarının 10 katından daha uzun parçalar için daima sabit dayanak veya takipçi dayanak kullanılmasını öneririm. Geri kalan kısmın tam olarak çok sıkı ayarlandığından emin olun; bu, parçaya zarar verir veya sürtünmeyi artırır; çok gevşekse parça hala esneyecektir. Fanuc kontrolü, geri kalanın hareketini torna tezgahının Z ekseniyle senkronize etmenize olanak tanır, böylece her birkaç inçte bir manuel olarak ayarlamanıza gerek kalmaz. Bir süre önce 3 metrelik alüminyum valfler çalıştıran bir müşterim vardı ve takipçi desteği kullanmayı atladıkları için uçtan uca 0,005 inç konik parçalar alıyorlardı. Bunu ekledikten sonra eşmerkezlilik hataları %80 oranında azaldı; bu, oyunun kurallarını değiştirdi.
Düzenli makine bakımlarını da unutmayalım. çokça tedarik ediyorumYatay CNC TornaVeYatay Torna TezgahıKüçük mağazalara yönelik modeller ve bakımı takip edenler, bir şey bozuluncaya kadar bekleyenlere göre çok daha az eşmerkezlilik sorununa sahiptir. Yolları her hafta temizleyin; talaşlar ve soğutma sıvısı birikintileri sıkışıp taşıyıcının tutukluk yapmasına ve kaymasına neden olabilir. Mil yataklarını, hatırladığınız zamana göre değil, Fanuc'un programına göre yağlayın. Ayna çeneleri veya contalar gibi aşınmış parçaları, soruna yol açmadan önce değiştirin. 20 dolarlık bir ayna contası, 2.000 dolarlık kötü bir partiden çok daha ucuzdur.
Şimdi eşmerkezlilik sorunlarınız olduğunda sorun giderme hakkında konuşalım. Öncelikle paniğe kapılmayın; 10 vakanın 9'unda bu basit bir düzeltmedir. Temel bilgilerle başlayın: ayna torkunu kontrol edin, iş mili salgısını kontrol edin, takım ofsetlerini kontrol edin. Operatörlere her zaman iş parçasının geriye doğru çalışmasını söylüyorum, tersi değil. Geçen ay paslanmaz çelik cıvatalarda 0,004 inçlik eşmerkezlilik hatası alan bir müşterim vardı. Programı, takımı ve tareti kontrol etmek için iki saat harcadı ve sonunda bir grup parçayı değiştirirken ayna çenelerini dengesiz bir şekilde sıktığını fark etti. Düzeltildi ve sorun 2 dakika içinde çözüldü. Bu yalnızca bir kez yapacağınız türden bir hatadır, değil mi?
Ayrıca Fanuc kontrolünün yerleşik teşhis araçlarından da yararlanın. Bunlar yalnızca servis teknisyenlerine yönelik değildir; bunları iş mili yükünü, eksen hizalamasını ve hatta çene ofseti değerlerini gerçek zamanlı olarak kontrol etmek için kullanabilirsiniz. Çoğu operatör bu işlevlerin varlığından haberdar değildir ve çok fazla zaman tasarrufu sağlayabilirler. Örneğin, Fanuc kontrolünüzde iş mili salgısı teşhis ekranını açarsanız, kadranlı gösterge olmadan tam olarak ne kadar yalpalama olduğunu görebilirsiniz, bu da kontrolleri yarı yarıya hızlandırır.
Durun, bir şey daha var: operatör eğitimi. Size piyasadaki en iyi Fanuc CNC torna tezgahını sağlayabilirim.Düz Yataklı TornaKüçük ve orta ölçekli parçalar için tavsiye ederim, ancak operatörleriniz bunu nasıl doğru şekilde ayarlayacaklarını bilmiyorlarsa yine de sorun yaşarsınız. Tüm müşterilerime ücretsiz yerinde eğitim sunuyorum çünkü iyi bir makine ile harika bir makine arasındaki farkı yaratan şeyin bu olduğunu biliyorum. Onlara sadece kontrolü nasıl çalıştıracaklarını değil aynı zamanda eşmerkezlilik sorunlarının nasıl giderileceğini, iş parçası tutmanın nasıl kontrol edileceğini ve basit kalibrasyonların nasıl yapılacağını öğretiyorum. İyi eğitimli operatörlere sahip mağazalarda çoğu zaman sıfır eşmerkezlilik sorunu yaşanır; yalnızca büyük fark yaratan küçük adımları bilirler.
Günün sonunda Fanuc CNC torna tezgahındaki eşmerkezlilik roket bilimi değildir. Tutarlı olmak, işin kolayına kaçmamak ve küçük ayrıntılara dikkat etmek önemlidir. Ayna çenelerinizi nasıl sıktığınızdan kurulumdan önce çubuk stokunu kontrol etmeye, özel parçalar için yumuşak çeneler kullanmaktan düzenli hizalama kontrolleri yapmaya kadar her adım, parçaların mükemmel şekilde eşmerkezli olmasını sağlar. Kötü eş merkezlilik nedeniyle parçaları hurdaya çıkarmaktan sıkıldıysanız veya tolerans spesifikasyonlarınıza ulaşmanıza yardımcı olacak güvenilir bir Fanuc torna tezgahı arıyorsanız, bizimle iletişime geçmekten çekinmeyin. İster standart bir yatay torna tezgahı, ister çok işlemli parçalar için bir torna freze merkezi, ister halihazırda uğraştığınız sorunları çözmeye yönelik ipuçları olsun, mağazanızın neye ihtiyacı olduğunu anlamanıza yardımcı olmak için buradayım.
Referanslar:
- Fanuc Şirketi. (2022). Fanuc CNC Torna Kullanım Kılavuzu: İş Tutma ve Kalibrasyon.
- İmalat Mühendisliği Topluluğu Uluslararası. (2021). "CNC Tornalamada Eşmerkezlilik Hata Kaynakları: Küçük Seri Üretime İlişkin Bir Örnek Olay." Üretim Süreçleri Dergisi, Cilt. 67, s.412-421.
- Takım ve Üretim Derneği. (2023). "CNC Torna Tezgahlarında Yumuşak Çene İşleme ve İş Tutma için En İyi Uygulamalar." TPA Teknik Bülten 108.
- Makinist El Kitabı: CNC Tornalama Sürümü. (2022). Endüstriyel Pres A.Ş., New York.