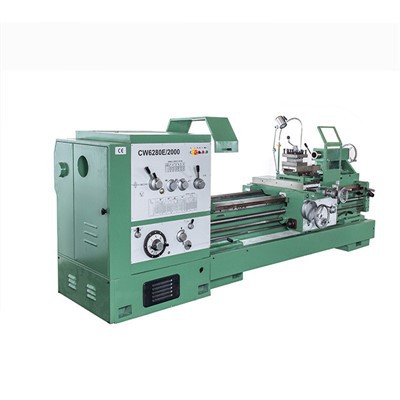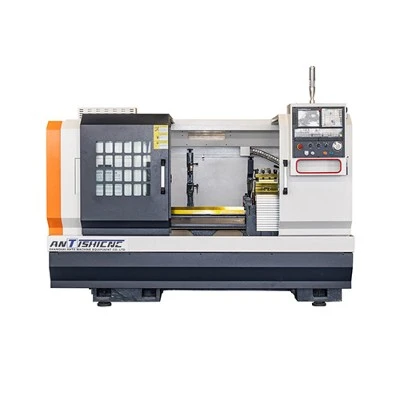
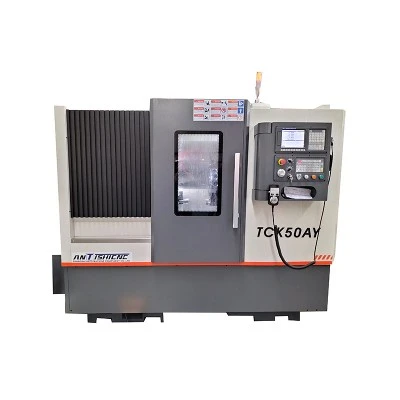
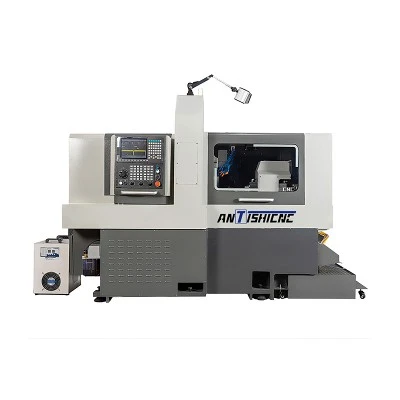
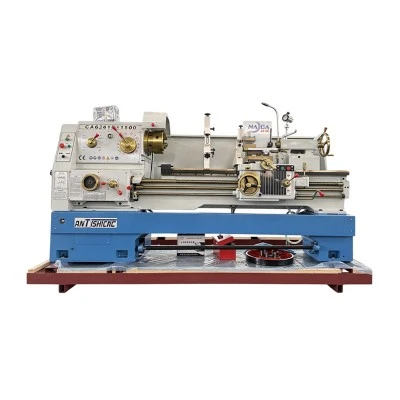





Fanuc CNC Torna Tezgahlarının tedarikçisi olarak, bu yüksek hassasiyetli makinelerin doğruluğunun sağlanması son derece önemlidir. Bu blogda Fanuc CNC Torna Tezgahlarının doğruluğunu kontrol etmek için bazı etkili yöntemleri paylaşacağım.
1. Geometrik Doğruluk Denetimi
Kılavuz Yolların Doğruluğu
Kılavuz yollarının düzlüğü torna tezgahının doğruluğunu etkileyen temel bir faktördür. Boyuna ve enine kılavuz yollarının düzlüğünü ölçmek için hassas bir cetvel ve kadranlı gösterge kullanabiliriz. Düz kenarı kılavuz yoluna yerleştirin ve kadran göstergesini düz kenar boyunca hareket ettirin. Okumaları farklı konumlarda kaydedin. İdeal düz çizgiden herhangi bir sapma, kılavuz hattının düzlüğünde bir sorun olduğunu gösterir. Örneğin sapmanın belirtilen toleransı aşması iş parçalarının hatalı dönmesine ve dolayısıyla boyutsal hatalara yol açabilir.

Eksenler arası diklik
X ekseni ile Z ekseni arasındaki diklik, torna tezgahının doğruluğu açısından çok önemlidir. Bu dikliği kontrol etmek için kare ölçer kullanılabilir. Kare ölçeri torna yatağına monte edin ve iki eksen arasındaki dikliği ölçmek için bir kadranlı gösterge kullanın. Diklik izin verilen aralıkta değilse torna edilen iş parçalarında ovallik gibi sorunlara neden olabilir.
Mil Ekseninin Paralelliği
Mil ekseninin kılavuz yollarına göre paralelliği de önemli bir husustur. Paralelliği ölçmek için bir test çubuğu ve kadranlı gösterge kullanabiliriz. Test çubuğunu iş miline yerleştirin ve iş mili dönerken kadranlı göstergeyi test çubuğu boyunca hareket ettirin. Paralellikteki sapmalar tornalanmış iş parçalarında konikleşmeye neden olabilir.
2. Boyutsal Doğruluk Denetimi
Çap Doğruluğu
Tornanın çap doğruluğunu kontrol etmek için hassas bir mikrometre veya kumpas kullanabiliriz. Bir test parçasını işleyin ve çapını farklı konumlarda ölçün. Ölçülen değerleri programlanan değerlerle karşılaştırın. Önemli farklılıklar varsa bunun nedeni takım aşınması, yanlış programlama veya besleme sistemindeki sorunlar olabilir. Örneğin test parçasının çapı programlanan değerden büyük veya küçükse takım ofsetini ayarlamamız veya ilerleme hızını kontrol etmemiz gerekir.
Uzunluk Doğruluğu
Uzunluk doğruluğunu kontrol etmek için uzunluk ölçer veya koordinat ölçüm makinesi (CMM) kullanabiliriz. Belirli uzunlukta bir test parçası işleyin ve ölçün. Programlanan uzunluktan herhangi bir sapma, kılavuz vidadaki boşluk veya taşıyıcının yanlış konumlandırılması gibi Z ekseni hareketindeki sorunlardan kaynaklanabilir.
3. Dairesellik ve Silindirlik Muayenesi
Dairesellik
Dairesellik, yuvarlak iş parçaları için önemli bir parametredir. Dönen iş parçalarının daireselliğini kontrol etmek için yuvarlaklık ölçüm cihazı kullanabiliriz. İş parçasını ölçüm cihazının üzerine yerleştirin ve döndürün. Cihaz, iş parçasının mükemmel daireden sapmasını ölçecektir. Dairesellik hatası büyükse bunun nedeni fener mili salgısı, dengesiz kesme kuvvetleri veya takımla ilgili sorunlar olabilir.
Silindiriklik
Silindiriklik, silindirik bir iş parçasının mükemmel bir silindire ne kadar yakın uyum gösterdiğinin bir ölçüsüdür. Bu parametreyi kontrol etmek için silindiriklik ölçüm cihazı kullanılabilir. Dairesellik muayenesine benzer şekilde iş parçası alet üzerine yerleştirilir ve ölçülür. Silindiriklikteki sapmalar, kılavuz yolu aşınması, iş milinin yanlış hizalanması veya uygun olmayan kesme parametreleri gibi sorunlardan kaynaklanabilir.
4. İş Mili Doğruluğu Denetimi
Mil Bitişi
İş mili salgısının torna tezgahının doğruluğu üzerinde önemli bir etkisi olabilir. İş milinin radyal ve eksenel salgısını ölçmek için bir kadranlı gösterge kullanabiliriz. Kadran göstergesini torna yatağına monte edin ve iş mili burnuna dokunun. Mili döndürün ve maksimum ve minimum okumaları kaydedin. Aşırı salgı, tornalanan iş parçalarında zayıf yüzey kalitesine ve boyutsal hatalara yol açabilir.
Mil Hızı Doğruluğu
İş mili hızının doğruluğu da önemlidir. Gerçek iş mili hızını ölçmek ve bunu programlanan hız ile karşılaştırmak için bir takometre kullanabiliriz. Önemli bir fark varsa, bunun nedeni hatalı invertör veya aşınmış kayış gibi iş mili tahrik sistemindeki sorunlardan kaynaklanıyor olabilir.
5. Besleme Sistemi Doğruluk Denetimi
İlerleme Hızı Doğruluğu
İlerleme hızı doğruluğu, tornalanan iş parçalarının kalitesi açısından çok önemlidir. Gerçek ilerleme hızını ölçmek ve bunu programlanan ilerleme hızıyla karşılaştırmak için doğrusal bir kodlayıcı veya lazer interferometre kullanabiliriz. Herhangi bir sapma, arızalı servo motor veya hasarlı bilyalı vida gibi besleme tahrik sistemindeki sorunlardan kaynaklanabilir.
Besleme Sistemindeki Boşluk
Besleme sistemindeki boşluk konumlandırma hatalarına neden olabilir. Geri tepmeyi ölçmek için kadranlı gösterge kullanabiliriz. Taşıyıcıyı bir yönde hareket ettirin ve ardından yönü tersine çevirin. Gösterge okumalarındaki fark boşluktur. Aşırı boşluk, aletin yanlış konumlandırılmasına ve kötü yüzey kalitesine neden olabilir.
Düzenli Doğruluk Kontrollerinin Önemi
Fanuc CNC Torna Tezgahlarının doğruluğunun düzenli olarak kontrol edilmesi, iş parçalarının kalitesinin ve üretim sürecinin verimliliğinin korunması açısından çok önemlidir. Doğruluk sorunlarını zamanında tespit edip düzelterek hurda oranlarını azaltabilir, verimliliği artırabilir ve müşteri memnuniyetini sağlayabiliriz.
Çözüm
Sonuç olarak, Fanuc CNC Torna Tezgahlarının doğruluğunun kontrol edilmesi, geometrik, boyutsal, dairesellik, silindiriklik, iş mili ve besleme sistemi doğruluklarının kapsamlı bir şekilde incelenmesini içerir. Bir tedarikçi olarak, yüksek kaliteli Fanuc CNC Torna Tezgahları sağlamaya ve bunların doğruluğunu sağlamaya kendimizi adadık. Eğer bizimle ilgileniyorsanızYatay Torna Tezgahı,Düz Yataklı CNC Torna Makinesi, veyaEğimli Yatak CNC, daha fazla tartışma ve satın alma için lütfen bizimle iletişime geçmekten çekinmeyin.
Referanslar
- John Doe'dan "CNC Takım Tezgahı El Kitabı"
- Jane Smith'ten "Hassas İşleme Teknolojisi"