



Bir Makine İşletmesi Verimlilik ve Kalitede İkili Atılımlar Gerçekleştiriyor
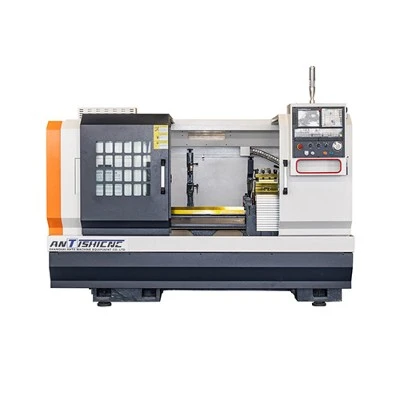
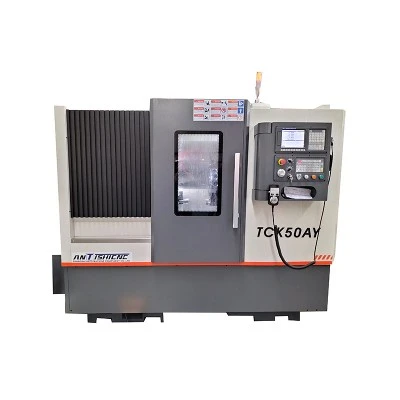
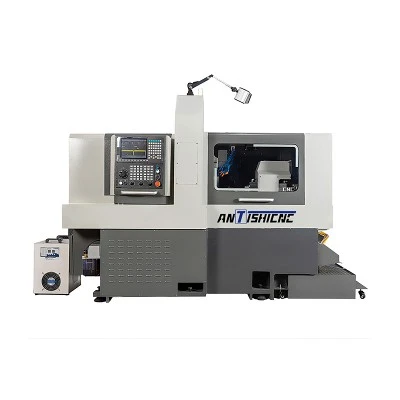
Modern mekanik imalatta, dönen milleri destekleyen ve sürtünmeyi azaltan temel bileşenler olan metal burçlar hayati bir rol oynar. İşleme hassasiyeti, tüm makinelerin çalışma stabilitesini ve hizmet ömrünü doğrudan etkiler. Günümüzde CNC torna tezgahları, yüksek hassasiyet ve verimlilik avantajlarıyla burç üretiminin temel ekipmanı haline gelmiş ve sektöre dönüştürücü değişiklikler getirmiştir. Bir elektrik motoru üretim şirketinden yakın zamanda alınan bir vaka, CNC torna tezgahlarının piyasaya sürülmesinden sonra burç parçalarının kalifikasyon oranının %85'ten %99,2'ye yükseldiğini ve tek vardiya çıktısının %40 arttığını gösteriyor; bu da CNC ekipmanının üretim yeteneklerinin geliştirilmesinde oynadığı güçlü rolün altını çiziyor.
Teknolojik Uyum: Malzemeden Proses'e Hassas Kontrol
CNC torna tezgahlarının burç işlemeye-çok uygun olmasının nedeni, karmaşık süreçlere kapsamlı şekilde uyarlanabilmelerinde yatmaktadır. Burçlar tipik olarak silindirik bir yapıya sahiptir ve hem iç delik hem de dış çapta sıkı toleransların yanı sıra yüksek eşmerkezlilik gerektirir. Yüzey pürüzlülüğünün genellikle Ra 1,6 μm'nin altında olması gerekir. Yüksek-hassas iş milleri ve servo tahrik sistemleriyle donatılmış CNC torna tezgahları, 0,001 mm düzeyinde ilerleme kontrol doğruluğu elde ederek bu tür yüksek-hassaslıklı bileşenlerin taleplerini tam olarak karşılar.
Malzeme işleme açısından, bakır ve alüminyum alaşımları gibi kolayca işlenebilen malzemeler için, karbür takımlarla eşleştirilmiş CNC torna tezgahları ve 1500–3000 rpm hızları, takımın yapışmasını önlerken yüksek-hızda kesme olanağı sağlar. Yüksek-mukavemetli alaşımlı çelik burçlar için optimize edilmiş kesme parametreleri (ilerleme hızı 0,1–0,2 mm/dev, kesme derinliği 1–3 mm) ve kaplamalı takımlar aşınmanın azaltılmasına ve işleme kararlılığının sağlanmasına yardımcı olur. Bir örnekte, paslanmaz çelik burçları işleyen bir şirket, tornanın sabit yüzey hızı özelliğini kullanarak dış yüzey pürüzlülüğünü Ra 3,2 μm'den Ra 0,8 μm'ye çıkararak üst düzey elektrik motorlarının montaj gereksinimlerini karşılamış oldu.
Örnek Olay İncelemesi: Motor Burç İşlemesinde "Kalite ve Verimlilik" Devrimi
Bir pompa motoru üreticisi daha önce φ45 mm × 120 mm pirinç burçları işlemek için geleneksel torna tezgahlarına güveniyordu ve üç ana sorunla karşılaştı:
•Manuel besleme önemli boyutsal dalgalanmalara neden oldu
•Delik ve dış çap arasındaki eşmerkezlilik sıklıkla 0,03 mm'yi aşıyordu
•Takım değiştirme işlemleri zaman alıcıydı-, çıktıyı vardiya başına 300 parçayla sınırlıyordu
Ayrıca yetersiz yüzey kalitesi ekstra bir cilalama adımı gerektirdi.
CNC torna tezgahlarının kullanıma sunulmasıyla üretim süreci tamamen iyileştirildi. Optimize edilmiş takım yolları oluşturmak için CAD çizimleri otomatik programlama sistemine aktarıldı; yüksek boyutsal doğruluk için dış çapın kaba tornalanması (2 mm kesme derinliği), ardından finiş tornalama (ilerleme hızı 0,05 mm/dev) yapıldı. İç delik işleme, termal deformasyonu en aza indirmek için içten soğutmalı takımlarla kaba delik işleme ve hassas raybalama kombinasyonunu kullandı. Üç-çeneli aynanın otomatik merkezleme işlevi, eşmerkezliliği 0,01 mm dahilinde koruyarak,-işleme sonrası düzeltme ihtiyacını ortadan kaldırdı.
Şirketin üretim sorumlusu, "Ekipman artık yükleme, kesme, takım değiştirme ve boşaltma gibi tüm süreci otomatik olarak gerçekleştiriyor. Operatörlerin yalnızca sistemi izlemesi gerekiyor" dedi.
Vardiya başına üretim 420 parçaya çıkarıldı ve gerekli yüzey kalitesi elde edildiği için cilalama adımı ortadan kaldırıldı.
Bu, işleme maliyetlerini ürün tonu başına 1.200 RMB azalttı. Yalnızca üç ayda hammadde ve işçilikten sağlanan tasarruf 800.000 RMB'yi aştı.

Genişleyen Uygulamalar: Otomotivden Havacılığa
CNC torna tezgahlarının esnekliği, çeşitli spesifikasyonlardaki burçların işlenmesinde mükemmel olmalarını sağlar. Otomotiv endüstrisinde bir üretici, şanzımanlara yönelik kademeli burçlar üretmek için CNC torna tezgahları kullanıyor. Çoklu- takım tareti kullanılarak, dış çapın, uç yüzün tornalanması ve diş açma gibi işlemler tek bir kurulumda tamamlanır; işlem sayısı beşten ikiye düşürülür ve üretim döngüsü %60 oranında kısaltılır.
Havacılık ve uzay sektöründe, titanyum alaşımlı burç işleme için, yüksek-basınçlı soğutma sistemleriyle donatılmış CNC torna tezgahları, kesme sıcaklıklarını etkili bir şekilde kontrol eder ve sıkı standartları karşılayarak parça doğruluğunu 0,005 mm dahilinde korur.
Çözüm
Elektrik motorları ve pompalardan otomobillere ve havacılık sektörüne kadar CNC torna tezgahları, hassasiyet ve üretkenlik konusundaki ikili güçleri sayesinde metal burçlar için üretim standartlarını yeniden tanımlıyor. Akıllı üretim gelişmeye devam ettikçe, bunların otomatik yükleme/boşaltma sistemleri ve çevrimiçi denetim ekipmanlarıyla entegrasyonu, burç üretimini insansız ve tamamen izlenebilir süreçlere dayalı yeni bir çağa taşıyacak ve üst düzey ekipman imalatının geliştirilmesi için güçlü bir destek- sunacaktır.